
 Español
 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
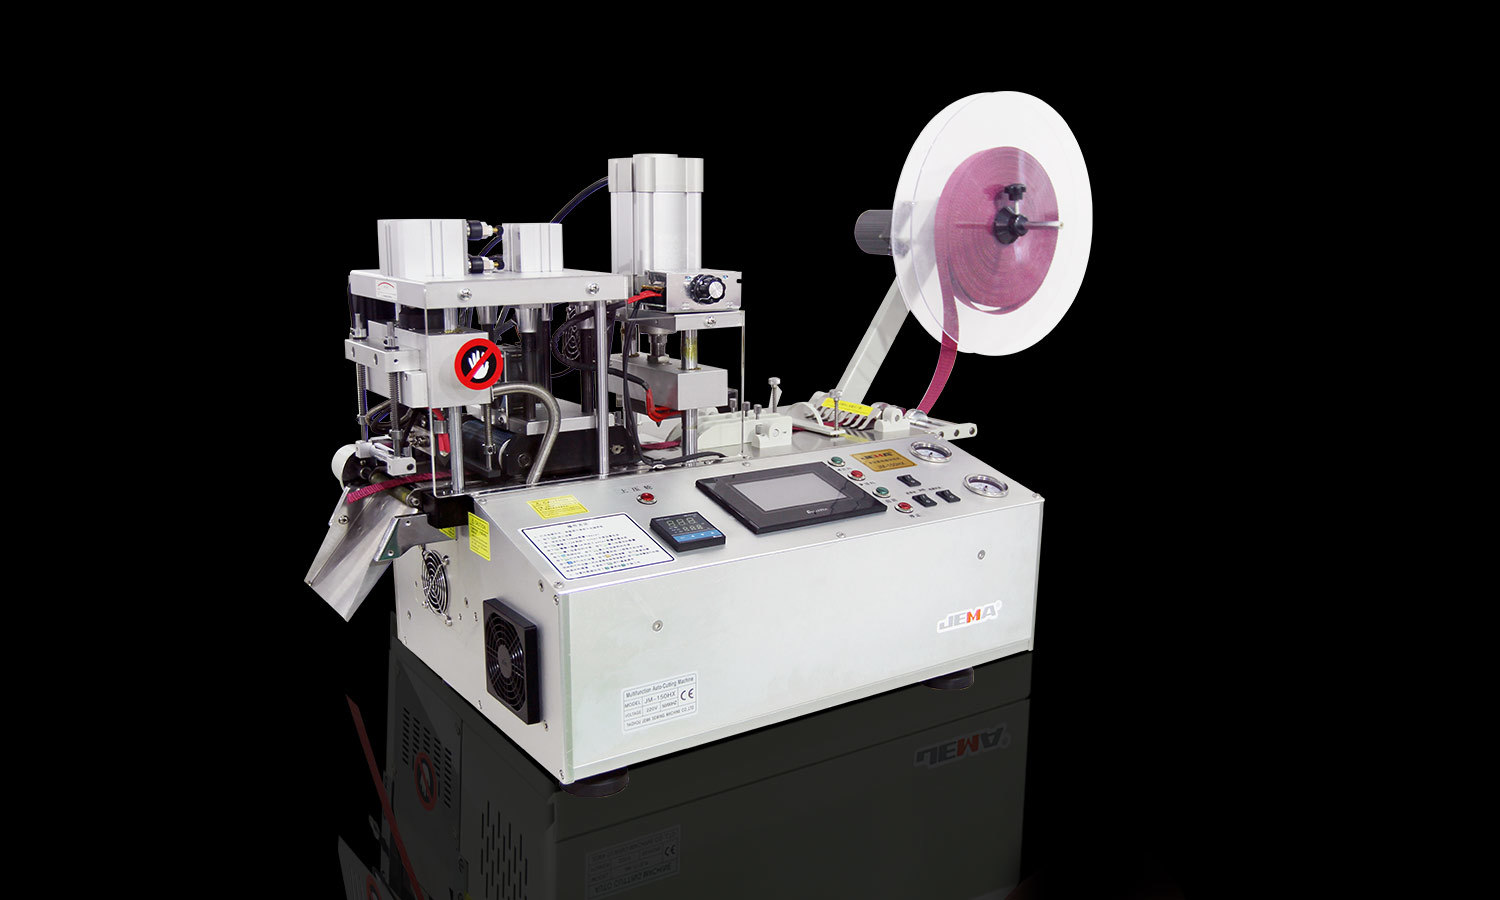
Cortadora mecánica Es un elemento básico de la fabricación, el procesamiento de metales, la construcción y otros campos industriales. Convierte materias primas en piezas con formas y dimensiones determinadas, ya sea cortando láminas de metal o preparando componentes de máquinas. Lo bien que se haga influye directamente en la calidad del producto y la eficiencia de la producción.
El corte no siempre produce lo que se espera. Los bordes se vuelven desiguales, las líneas de corte se desvían, las superficies presentan marcas no deseadas o las piezas terminadas no tienen las dimensiones previstas. Estos problemas suelen denominarse errores de corte. Aparecen en muchos tipos de equipos de corte mecánico y, a menudo, se combinan varios factores para causarlos.
Los fabricantes se benefician al saber qué hay detrás de estos errores. Ayuda a los operadores a detectar problemas durante la producción, manejar mejor el equipo y desperdiciar menos material. También hace que la fabricación sea más consistente. Algunos errores se remontan al estado de la máquina, mientras que otros provienen de las propiedades del material, la selección de herramientas, el posicionamiento de la pieza de trabajo o los hábitos del operador.
¿Qué son los errores de corte en las operaciones de corte mecánico?
Un error de corte es una brecha entre el resultado de corte deseado y el estado real de la pieza terminada. El espacio puede afectar las dimensiones, la forma, la calidad del borde o la apariencia de la superficie. Algunos errores son obvios. Otros sólo salen a la luz durante la inspección o el montaje.
Los errores dimensionales se encuentran entre los más comunes. Una pieza cortada puede resultar más larga, más corta, más ancha o más estrecha de lo necesario. Incluso una pequeña diferencia causa problemas cuando la pieza tiene que encajar con otros componentes. Cuando se ensamblan varias piezas, las dimensiones consistentes mantienen la compatibilidad del producto.
Los errores geométricos cambian la forma o dirección del corte. Una línea recta puede volverse angulosa, curvada o desigual. Esto puede suceder cuando la pieza de trabajo se mueve durante el corte o cuando la máquina no puede mantener una trayectoria de corte estable.
Los defectos de los bordes son otra forma frecuente. La superficie cortada puede tener rebabas, zonas rugosas, abolladuras o marcas irregulares. Estropean el aspecto de un componente y pueden requerir un trabajo de acabado adicional.
La deformación del material también provoca errores. El calor, la presión o condiciones de corte inadecuadas pueden hacer que una pieza de trabajo se doble, retuerza o cambie de forma. Esto es más importante en el caso de materiales sensibles a la fuerza mecánica o a los cambios de temperatura.
No todos los errores tienen la misma causa. Una diferencia dimensional puede deberse a un posicionamiento incorrecto, mientras que un borde rugoso puede estar relacionado con la herramienta o el estado del material. Identificar el tipo de error es un buen primer paso para encontrar su origen.
¿Cómo afecta el estado de la máquina a la precisión del corte?
El estado de una máquina cortadora tiene un efecto directo sobre la estabilidad del proceso de corte. Las piezas móviles, las estructuras de soporte y los componentes de corte deben trabajar juntos. Cuando una pieza se desgasta, se afloja o se desajusta, los resultados se vuelven menos consistentes.
La vibración es un culpable común. Una máquina que se mueve demasiado durante el funcionamiento puede dejar bordes desiguales o trayectorias de corte inconsistentes. Componentes sueltos, una superficie de instalación inestable, piezas mecánicas desgastadas o un desequilibrio en el sistema móvil pueden causarlo.
El bastidor de la máquina también es importante. Una estructura estable sostiene la pieza de trabajo y la herramienta durante la operación. Si el marco está dañado o sus componentes están desalineados, la posición de corte puede cambiar bajo carga.
El desgaste mecánico trae cambios graduales que no siempre son visibles. Las piezas móviles pueden desarrollar un espacio excesivo después de un uso prolongado, lo que afecta el movimiento del cabezal de corte o la posición de la pieza de trabajo. Los operadores pueden encontrar que la máquina da resultados inconsistentes aunque el procedimiento no haya cambiado.
Los componentes de posicionamiento y control son otra preocupación. Si el sistema no se mueve por el camino previsto, la pieza terminada puede mostrar diferencias dimensionales o de forma. La razón puede ser desgaste, problemas de ajuste o una inspección insuficiente.
El mantenimiento regular reduce estos riesgos. Limpiar, verificar las conexiones, inspeccionar las piezas móviles y seguir las instrucciones de mantenimiento del fabricante ayudan a mantener el equipo en buenas condiciones de funcionamiento. El mantenimiento no debe limitarse a reparar los daños visibles. La inspección de rutina puede revelar signos tempranos de desgaste antes de que afecten a muchas piezas de trabajo.
¿Pueden los problemas con las herramientas de corte causar resultados desiguales?
La herramienta de corte realiza la separación real del material. Su condición, forma y adaptación al material influyen en el borde acabado. Una herramienta desgastada, dañada o inadecuada puede provocar errores de corte incluso cuando la máquina funciona con normalidad.
El desgaste es un resultado natural del uso repetido. A medida que el filo pierde lentamente su forma, separa el material con menor eficacia. Eso aumenta la resistencia durante el corte y puede dejar bordes ásperos, rebabas o superficies irregulares.
Un borde dañado causa problemas más notorios. Pequeñas astillas, grietas o desgaste desigual cambian la forma en que la herramienta se une a la pieza de trabajo y el corte puede mostrar marcas o diferencias que se repiten a lo largo de su trayectoria.
La selección de herramientas también es importante. Diferentes materiales necesitan diferentes enfoques de corte y una herramienta hecha para un material puede funcionar mal en otro. Considere la dureza, el espesor, la estructura y el estado de la superficie del material al elegir una herramienta.
La instalación también afecta el resultado. Una herramienta que no está asegurada correctamente puede moverse durante la operación y una instalada incorrectamente puede hacer contacto con la pieza de trabajo de manera desigual.
Siga las recomendaciones del fabricante de equipos y herramientas para el mantenimiento de herramientas. Los operadores deben inspeccionar los bordes cortantes, buscar daños visibles y reemplazar las herramientas una vez que su condición ya no sea compatible con el trabajo. Utilizar una herramienta dañada puede multiplicar los problemas de producción y ejercer una presión adicional sobre la máquina.
¿Por qué es importante la posición de la pieza de trabajo durante el corte?
Una pieza de trabajo debe permanecer estable durante todo el corte. Si se mueve, se desliza o queda desalineado, la trayectoria de corte ya no coincide con la posición prevista. El resultado pueden ser dimensiones inexactas, bordes en ángulo o formas inconsistentes.
El posicionamiento incorrecto puede comenzar antes que la máquina. Si el material no se coloca contra el punto de referencia correcto, la línea de corte ya está fuera de lugar. Incluso si la máquina sigue perfectamente su recorrido programado o ajustado, la pieza terminada puede no tener las dimensiones requeridas.
La sujeción es otro factor clave. La pieza de trabajo necesita suficiente soporte para resistir el movimiento bajo la fuerza de corte. Una abrazadera floja permite que el material se mueva durante la operación. Demasiada fuerza de sujeción también causa problemas, especialmente con materiales delgados o flexibles que se doblan bajo presión.
La forma del material puede complicar el posicionamiento. Las láminas grandes, las secciones largas, los componentes curvos y las piezas de trabajo irregulares pueden necesitar diferentes disposiciones de soporte. Cualquier parte del material que no esté soportada puede moverse o vibrar durante el corte.
La preparación también merece atención. El polvo, el aceite, los residuos de la superficie o los bordes irregulares pueden interferir con el posicionamiento. Una pieza de trabajo que no quede plana cortará de manera diferente a una que esté adecuadamente apoyada.
Los operadores deben verificar la posición del material antes de arrancar la máquina. También deben confirmar que el sistema de sujeción se adapta a la pieza de trabajo y que el material se mantiene estable en todo momento. Estas comprobaciones básicas pueden evitar errores que, de otro modo, podrían atribuirse a la máquina.
¿Cómo influyen las propiedades de los materiales en los errores de corte?
No todos los materiales responden al corte de la misma manera. Sus propiedades físicas determinan cómo se comportan bajo presión, fricción y cambios de temperatura. Un método que funciona con un material puede causar problemas con otro.
La dureza es un factor. Los materiales duros pueden necesitar una herramienta y un enfoque operativo adecuados. Con la herramienta incorrecta, la resistencia al corte aumenta, lo que provoca desgaste de la herramienta o un borde desigual.
Los materiales blandos plantean diferentes desafíos. Pueden deformarse bajo presión, estirarse durante el corte o adherirse a la herramienta, lo que dificulta mantener una línea de corte limpia.
El espesor también cambia las condiciones de corte. Los materiales gruesos pueden necesitar más fuerza de corte, mientras que los delgados tienen más probabilidades de doblarse o vibrar. Sin un soporte adecuado, la pieza de trabajo puede salirse de su posición prevista.
Las diferencias internas añaden dificultades. Algunos materiales contienen áreas de diferente dureza o estructura. Estas variaciones afectan la forma en que la herramienta se mueve a través de la pieza de trabajo y pueden cambiar la calidad del borde.
No pase por alto el estado de la superficie. El óxido, los revestimientos, la suciedad y otras irregularidades pueden afectar el contacto de la herramienta. A veces, la superficie también dificulta el posicionamiento preciso.
Los fabricantes deben comprender las características de un material antes de elegir un método de corte. La información del material, las pruebas de muestras y la inspección de la producción ayudan a revelar problemas potenciales, lo cual es especialmente útil cuando un nuevo material ingresa a un proceso existente.
¿Pueden las prácticas operativas incorrectas provocar errores de corte?
Incluso con la máquina y la herramienta en buen estado, las prácticas operativas aún pueden cambiar el resultado. El corte mecánico necesita un manejo constante y atención al proceso. Pequeños errores pueden crear defectos repetidos o caídas repentinas en la calidad del corte.
Una velocidad de corte inadecuada modifica la interacción de la herramienta con el material. Si el proceso es demasiado rápido para la combinación de material y herramienta, el corte puede resultar irregular o incompleto. Si funciona demasiado lento, se puede acumular fricción o calor adicional en algunas aplicaciones.
La trayectoria de corte también debe adaptarse a los requisitos de la pieza de trabajo. Los ajustes incorrectos o una posición inicial inadecuada pueden enviar la máquina por el camino equivocado, lo que provoca errores dimensionales repetidos en muchas piezas.
Los métodos inconsistentes crean variación entre operadores o turnos. Diferentes hábitos a la hora de posicionar, sujetar o comprobar el material, por ejemplo, conducen a resultados diferentes. Los procedimientos operativos claros reducen esas diferencias.
Saltarse la inspección es otra fuente de problemas. Si no se revisa la primera pieza de trabajo, una configuración incorrecta puede continuar durante la producción y muchas piezas defectuosas pueden acumularse antes de que alguien se dé cuenta.
La formación desempeña un papel importante a la hora de reducir los errores relacionados con los operadores. Los operadores deben comprender las funciones de la máquina, los requisitos de seguridad, los métodos de manejo de materiales y los signos básicos de problemas de corte. También deben saber cuándo detenerse e informar una condición inusual en lugar de intentar realizar un ajuste sin la orientación adecuada.
Una rutina constante hace que el trabajo de corte sea más predecible. Debe incluir verificar la pieza de trabajo, confirmar los ajustes de la máquina, inspeccionar la herramienta y revisar el borde terminado.
¿Cómo pueden los fabricantes identificar y reducir los errores de corte comunes?
Encontrar la fuente de un error de corte requiere más que estudiar la pieza terminada. Los fabricantes deben considerar conjuntamente la máquina, la herramienta, el material, el método de posicionamiento y el procedimiento operativo. Esto hace que sea más fácil distinguir una falla en un solo equipo de un problema en el proceso general.
Una inspección práctica puede comenzar por el tipo de defecto.
| Problema de corte | Posible causa | Enfoque de inspección |
|---|---|---|
| Dimensiones incorrectas | Errores de posicionamiento o ajustes de la máquina inadecuados | Puntos de referencia y medidas de piezas de trabajo. |
| Bordes de corte desiguales | Desgaste de herramientas o condiciones de corte inestables. | Estado de la herramienta de corte y movimiento de la máquina. |
| Líneas de corte en ángulo | Alineación o movimiento incorrecto de la pieza de trabajo | Alineación y sujeción de máquinas. |
| Rebabas o superficies rugosas | Condición de la herramienta o características del material. | Filo de la herramienta y idoneidad del material. |
| Deformación de la pieza de trabajo | Presión o calor excesivos | Disposición del soporte y método de corte. |
| Resultados inconsistentes repetidos | Desgaste de la máquina o cambio de prácticas operativas. | Estado del equipo y procedimientos de producción. |
Trate esta tabla como un punto de partida, no como un diagnóstico fijo. Un defecto puede tener varias causas posibles. Los fabricantes deberían inspeccionar las condiciones reales de trabajo antes de decidir qué ajuste es necesario.
La comprobación de la primera pieza acabada detecta los problemas a tiempo. Si el resultado no coincide con los requisitos, revise la configuración de producción y la ubicación del material antes de continuar. Este simple paso puede reducir la cantidad de piezas defectuosas a largo plazo.
Los registros de inspección también ayudan a revelar patrones repetidos. Si aparecen errores similares en operaciones particulares, lotes de materiales o configuraciones de máquinas, los fabricantes pueden encontrar una causa común. Los registros son más importantes cuando intervienen varias máquinas u operadores.
El mantenimiento preventivo es otro pilar de la reducción de errores. Las inspecciones periódicas pueden revelar herramientas desgastadas, componentes sueltos y problemas de alineación, y una rutina planificada facilita el seguimiento del estado del equipo.
Evite realizar varios ajustes a la vez sin comprobar sus efectos. Cambiar un factor relevante a la vez hace que sea más fácil ver si el resultado del corte ha mejorado.
¿Qué cuestiones de seguridad se deben considerar cuando se producen errores de corte?
Los errores de corte no son sólo un problema de calidad. Algunos problemas pueden indicar condiciones de funcionamiento inseguras. Las vibraciones inusuales, los daños en las herramientas, las piezas de trabajo inestables o los movimientos inesperados de la máquina aumentan el riesgo de accidentes.
Nunca ignore una herramienta de corte dañada. Puede romperse durante el funcionamiento o desprender fragmentos sueltos. Los operadores deben seguir las instrucciones del fabricante de la máquina al inspeccionar, reemplazar o manipular componentes de corte.
Una pieza de trabajo inestable también crea riesgos para la seguridad. Si el material se mueve inesperadamente, puede alterar la trayectoria de corte o tocar componentes de la máquina de forma no deseada. El soporte y la sujeción adecuados son importantes tanto para la seguridad del operador como para la precisión del producto.
Los operadores nunca deben intentar quitar material atrapado o ajustar componentes móviles mientras la máquina está en funcionamiento, a menos que el equipo esté diseñado específicamente para eso. Detenga la máquina y aíslela de acuerdo con las instrucciones de seguridad pertinentes antes de la inspección o el mantenimiento.
El equipo de protección y las protecciones de la máquina deben permanecer en su lugar durante el funcionamiento normal. Los operadores también deben seguir los procedimientos de seguridad en el lugar de trabajo y estar capacitados en paradas de emergencia, manipulación segura de materiales e inspección de equipos.
Cuando aparece un error de corte junto con ruidos, vibraciones, calor o movimiento inusuales, detenga el proceso e inspeccione. Seguir adelante sin conocer la causa puede provocar más daños al equipo o condiciones de trabajo peligrosas.
La comunicación clara entre los operadores, el personal de mantenimiento y los supervisores de producción garantiza que los problemas de corte se informen y se manejen adecuadamente. Trate un defecto como información útil sobre el proceso, no solo como una razón para descartar una pieza de trabajo.
 + 86-576-88177528
 + 86-576-88172167

 No. 367 Guangxing carretera, calle Xiachen, distrito de Jiaojiang, ciudad de Taizhou, China.

