
 Español
 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
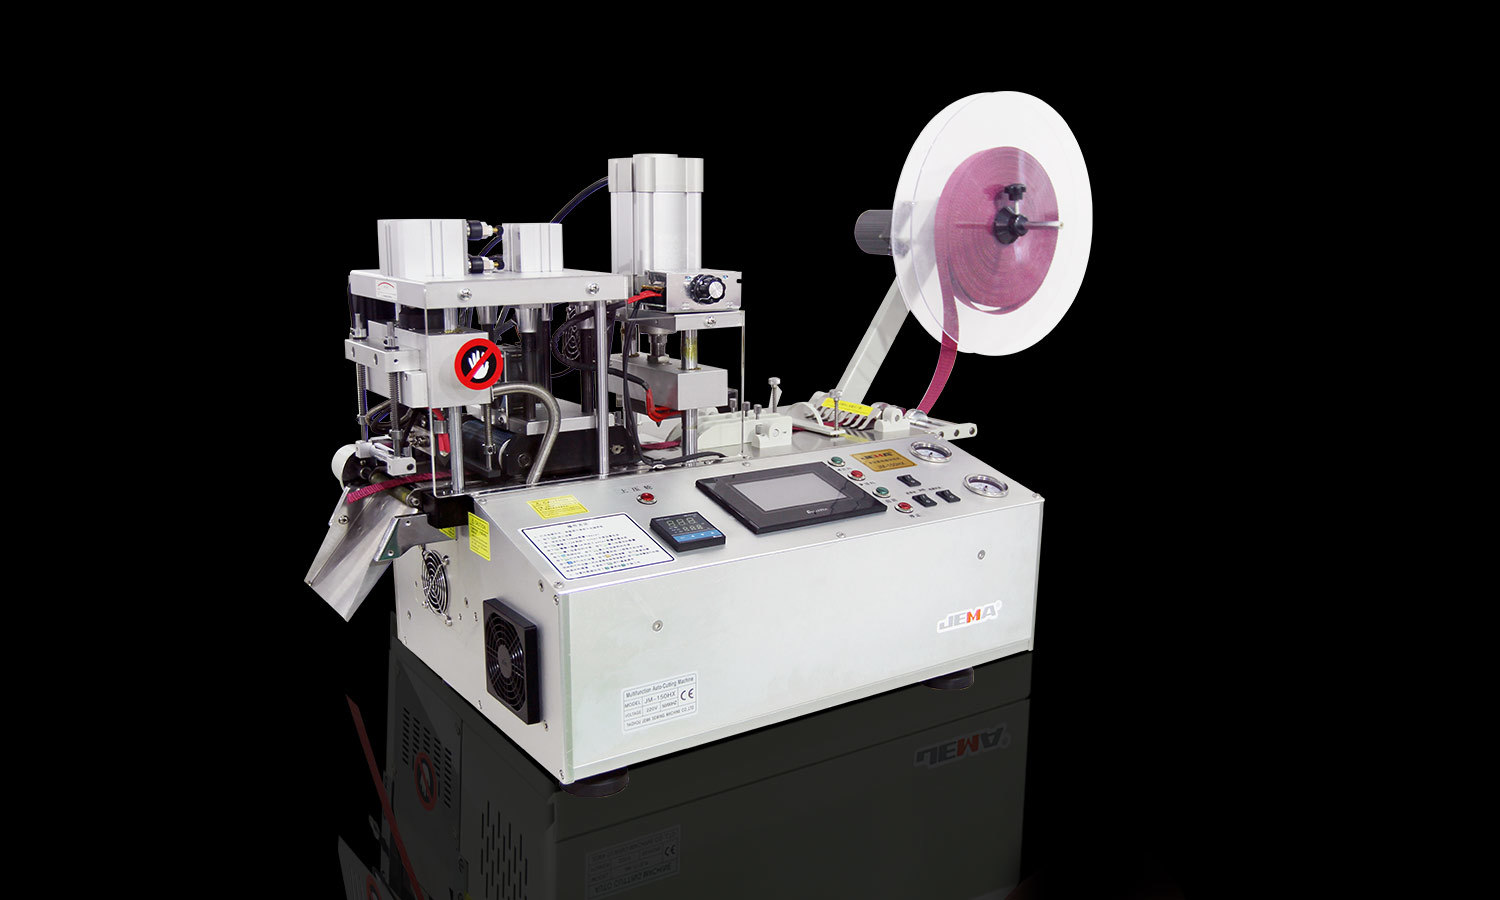
El corte de rollos de cinta parece simple. Un rollo ancho ingresa a la máquina, el material se corta en anchos más estrechos y los rollos terminados están listos para el siguiente paso o para el envío. Pero la espada es sólo una parte de la historia. La forma en que la cinta viaja a través de la máquina es igualmente importante.
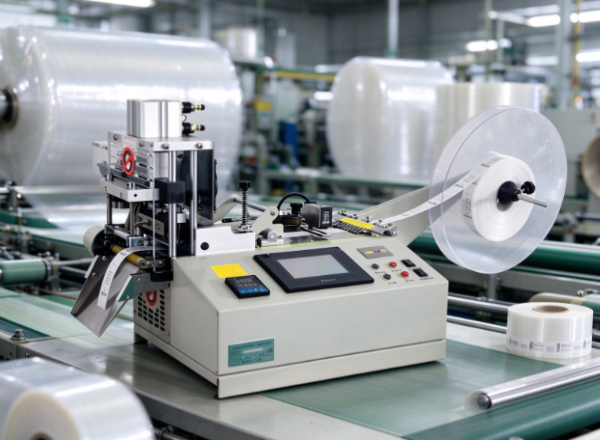
El control de la tensión es central aquí. Mantiene la cinta en movimiento constante mientras se desenrolla, corta y rebobina en rollos más pequeños. Si se maneja mal la tensión, la cinta puede estirarse, arrugarse, desviarse o enrollarse de manera desigual. Esos fallos perjudican el aspecto de los rollos acabados y, a menudo, también perjudican el rendimiento en el uso posterior.
No todas las cintas reaccionan de la misma manera a la fuerza de tracción. Una película fina se comporta de manera diferente a un producto adhesivo grueso. Las cintas de papel, las cintas de espuma y otros materiales flexibles tienen cada uno sus propias necesidades de manipulación. Para un fabricante, aprender a controlar la tensión es parte de crear un proceso de corte que se adapte al material que tiene delante.
1. ¿Qué significa el control de tensión en el corte de rollos de cinta?
El control de tensión significa gestionar la fuerza de tracción de la cinta mientras pasa por una máquina cortadora. La cinta necesita suficiente tensión para moverse suavemente y permanecer en su posición. La fuerza no puede ser tan fuerte como para estirar, deformar o dañar el material.
La cinta suele pasar por varias etapas. Comienza en un rollo de suministro grande, recorre el área de corte y luego se enrolla en núcleos más pequeños. Cada etapa afecta el comportamiento del material.
Deje que el rollo de suministro se desenrolle demasiado libremente y la cinta se aflojará y se desviará. Si tira demasiado fuerte del rebobinador, el material se estirará o se compactará demasiado. De cualquier manera, aparecen defectos que son difíciles de solucionar una vez terminados los rollos.
El control de la tensión equilibra estas fuerzas de principio a fin. Dependiendo de la máquina, eso podría significar ajustes mecánicos, sensores, frenos o controles automáticos. La configuración es diferente, pero el propósito sigue siendo el mismo: mantener la cinta estable sin estresarla.
La tensión no se trata de hacer que la cinta esté lo más apretada posible. Diferentes materiales necesitan diferentes condiciones. Una configuración que se adapta a una cinta puede no ser la adecuada para otra, incluso en la misma máquina.
Por eso, antes de comenzar un trabajo, los operadores deben sopesar la construcción, el grosor, la flexibilidad, las propiedades adhesivas y el uso previsto de la cinta.
2. ¿Cómo afecta el control de tensión a la calidad del corte?
La calidad del rollo cortado depende del estado de la hoja, las propiedades del material, la alineación de la máquina y el comportamiento del bobinado. La tensión une muchos de estos, porque determina el comportamiento de la cinta antes, durante y después del corte.
Cuando el material corre de manera constante a través del área de corte, la trayectoria de corte se mantiene constante. Cuando la cinta se mueve o se suelta, el corte se vuelve desigual. Los rollos pueden tener bordes irregulares o una forma incorrecta.
La tensión también afecta a la propia cinta. Demasiado tirón estira los materiales flexibles y la tensión inestable permite que se formen arrugas o pliegues. Estos defectos se muestran más claramente durante la inspección o cuando se aplica la cinta a una superficie.
Los materiales finos, blandos o que se deforman fácilmente son los más sensibles. Un pequeño cambio en su forma de viajar puede moverlos en el punto de corte.
Imagínese una cinta ingresando a la sección de corte por un camino suelto o irregular. Las hojas pueden estar en buen estado, pero el material no quedará plano. El corte se desvía y los rollos terminados necesitan una inspección o reelaboración adicional.
Una ruta estable no garantiza una salida libre de defectos. Le da al sistema de corte un punto de partida confiable y los operadores pueden luego buscar otras causas cuando surgen problemas.
3. ¿Qué problemas pueden ocurrir cuando la tensión de la cinta es demasiado alta o demasiado baja?
Una tensión incorrecta provoca diferentes problemas según el material y la etapa de producción. Conocer las señales permite a los operadores buscar la causa real en lugar de culpar a las hojas cada vez.
Cuando la tensión es demasiado alta
Demasiada tensión ejerce una tensión innecesaria sobre la cinta. Las películas flexibles se estiran y algunos materiales se distorsionan al pasar. La capa adhesiva o el respaldo también pueden reaccionar de manera diferente bajo una fuerte tracción.
La alta tensión durante el rebobinado da como resultado que los rollos queden demasiado apretados para su uso. A veces el rollo se deforma o resulta difícil desenrollar. Los materiales sensibles pueden presentar daños en los bordes o cambios de forma después del bobinado.
Cuando la tensión es demasiado baja
Una tensión demasiado baja hace que la cinta se desplace, se doble o forme secciones sueltas. No permanecerá plano en el área de corte, por lo que es más difícil conseguir bordes limpios y consistentes.
La baja tensión de bobinado produce rollos sueltos. Las capas cambian durante la manipulación, el almacenamiento o el transporte. Una vez que un cliente comienza a usar la cinta, el enrollado desigual hace que sea más difícil dispensarla sin problemas.
Cuando la tensión cambia durante la producción.
La tensión fluctuante produce resultados inconsistentes incluso si la configuración inicial parecía buena. Un rollo puede empezar bien y desarrollar defectos a medida que el rollo de suministro se encoge o cambian las condiciones de bobinado.
| Condición de tensión | Posible efecto | Qué pueden necesitar los operadores para inspeccionar |
|---|---|---|
| Fuerza de tracción excesiva | Rollos estirados, distorsionados o enrollados muy apretados. | Respuesta del material y ajustes de bobinado. |
| Fuerza de tracción insuficiente | Arrugas, rollos sueltos o movimiento de material. | Trayectoria web y estabilidad de tensión. |
| tensión inestable | Variación entre secciones de un rollo. | Comportamiento de suministro, corte y rebobinado. |
Un síntoma puede tener varias causas. Un rollo arrugado puede deberse a cambios de tensión, mala alineación, rodillos dañados o manipulación brusca. Mire todo el proceso en lugar de asumir un solo culpable.
4. ¿Por qué los diferentes materiales de cinta necesitan diferentes ajustes de tensión?
Las cintas varían mucho en estructura y comportamiento. Algunos tienen un respaldo de película delgada. Otros usan papel, tela, espuma u otra cosa. Las capas adhesivas y los usos finales también difieren.
Esas diferencias cambian la forma en que una cinta maneja la fuerza de tracción. La película flexible se estira bajo una gran tensión. La cinta de papel se arruga o se rompe si se trata con brusquedad. La cinta de espuma se comprime o cambia de forma bajo presión. Los materiales de superficie blanda también pueden resultar delicados al entrar en contacto con los rodillos y otras piezas de la máquina.
La misma configuración puede dar resultados diferentes en diferentes productos. No asuma que una configuración que funcionó para una cinta se trasladará directamente a otra.
El ancho y la condición del rollo de suministro también importan. Un rollo grande se comporta diferente que uno pequeño cuando se desenrolla. El espesor, la resistencia del soporte, las características adhesivas y las condiciones de almacenamiento influyen.
Un método práctico consiste en establecer condiciones adecuadas para cada familia de materiales y confirmarlas en pruebas. Los operadores verifican los bordes cortados, la superficie, la forma del rollo y la facilidad de desenrollado antes de aprobar la configuración para la producción regular.
Tome en serio los cambios en el material entrante. Cuando un nuevo lote se comporta de manera diferente, verifique su condición y revise la configuración existente. Ajustar la tensión sin conocer la causa puede introducir nuevos problemas.
La manipulación de materiales específicos no supone una complejidad innecesaria. Así es como el proceso de corte se adapta a los productos que se elaboran.
5. ¿Cómo influye el control de tensión en el rebobinado y la forma del rollo terminado?
El corte no termina cuando las cuchillas dividen la cinta en tiras más estrechas. El material aún debe enrollarse en rollos que sean estables, fáciles de manejar y adecuados para la aplicación del cliente.
La tensión de rebobinado decide cómo se asienta cada capa sobre la que está debajo. Una fuerza desigual puede dejar un centro flojo, bordes irregulares o una tensión diferente en todo el ancho. El producto terminado entonces parece inconsistente y puede desenrollarse mal.
Una buena racha no es automáticamente una buena racha. Las condiciones correctas de bobinado dependen del material, la estructura del rollo y del uso que se le dará al producto. Demasiada presión deforma los materiales sensibles y muy poca deja el rollo inestable.
El núcleo también importa. Un núcleo deficiente, dañado o mal colocado impide que el rollo permanezca centrado durante el bobinado. El control de tensión no puede compensar completamente eso, así que revise el sistema de bobinado y el núcleo juntos.
La alineación de los bordes es otro punto. Si la cinta entra en el área de bobinado de manera desigual, el rollo puede terminar con bordes sobresalientes o una apariencia escalonada. Una tensión estable mantiene el material bajo control, pero aún se necesitan una alineación y guía adecuadas.
Para los fabricantes que suministran cinta a líneas de embalaje automatizadas u otros equipos, la consistencia del rollo cuenta aún más. Los clientes esperan rollos que se desenrollen sin resistencia, cambios o paradas repentinas. El bobinado desigual causa problemas de manipulación incluso cuando la cinta se corta al ancho correcto.
Así que inspeccione más que el exterior del rollo terminado. Comprueba qué tan firme está, cómo se alinean los bordes y si la cinta se desenrolla como se espera.
6. ¿Puede un mejor control de la tensión ayudar a reducir el desperdicio de material?
El desperdicio es una verdadera preocupación en la conversión de cintas, porque un defecto a menudo estropea el material que lo rodea, no sólo el lugar donde comienza. Cuando la tensión se vuelve inestable, es posible que los operadores tengan que detener la máquina, inspeccionar el rollo, ajustar la configuración y cortar las secciones dañadas.
Esas paradas cuestan tiempo y reducen el resultado utilizable de una carrera. Si se detecta un defecto tarde, ya se ha procesado más material en malas condiciones.
La tensión estable reduce algunos de estos riesgos al mantener el camino del material bajo control. Hace que los problemas sean más fáciles de detectar y ayuda a los operadores a mantener las condiciones estables. Pero el control de la tensión por sí solo no evitará todos los despilfarros. El desgaste de la hoja, el material deficiente, la desalineación y los errores de manejo se suman a esto.
Reducir el desperdicio comienza observando el proceso. Si los defectos siguen apareciendo al principio de una ejecución, revise la configuración inicial. Si se desarrollan a medida que se desenrolla el rollo de suministros, verifique si la tensión cambia en esa etapa. Si los rollos terminados se enrollan de manera desigual, fíjese más en la sección de rebobinado.
Mantener un registro de los problemas recurrentes ayuda a separar los defectos puntuales de los patrones que necesitan solución. La cuestión no es seguir modificando la máquina sin un motivo claro. Se trata de encontrar dónde el proceso se vuelve inestable y abordar esa causa.
Evitar el desperdicio también reduce el retrabajo y la repetición de inspecciones. Estos beneficios dependen de hábitos operativos constantes y una comprensión clara de cómo reacciona el material a la máquina.
7. ¿Qué deben comprobar los operadores al ajustar el control de tensión?
El ajuste de la tensión funciona mejor con una rutina estructurada. Los grandes cambios realizados sin inspección crean nuevos defectos y ocultan el original.
Comience revisando la cinta y la máquina. Material dañado, rodillos sucios, piezas desgastadas o un rodillo mal asentado pueden provocar problemas que parecen fallos de tensión.
Revise también el camino material. La cinta debe pasar a través de la máquina sin fricción innecesaria ni desplazamiento lateral. Si ingresa al área de corte en ángulo, cambiar la tensión no solucionará el problema subyacente.
Las pruebas son una buena manera de probar una configuración antes de la producción completa. Durante ellos, los operadores inspeccionan los bordes cortados, buscan arrugas o estiramientos y verifican que los rollos terminados se mantengan estables. Los resultados se comparan con los requisitos de calidad acordados.
Varios controles respaldan este proceso:
- Inspeccione el rollo entrante. Busque daños visibles, bordes irregulares o cualquier otra cosa que pueda afectar el desenrollado.
- Verifique la ruta de la máquina. Confirme que la cinta pase por los rodillos correctos y el área de corte según lo previsto.
- Revise el resultado del bobinado. Esté atento a capas sueltas, exceso de tensión, movimiento de bordes o cambios en la forma del rollo.
- Ajuste una condición a la vez. De esa manera podrás saber si un cambio realmente ayudó.
- Documente los entornos y observaciones adecuados. Los registros permiten a los operadores repetir una configuración viable y rastrear variaciones posteriores.
Siga las instrucciones del fabricante de la máquina al realizar el ajuste. El método correcto depende del equipo y su sistema de control. Es necesario investigar los ruidos extraños, las pausas repetidas o los movimientos inesperados antes de continuar con la producción.
La formación también cuenta. Los operadores experimentados a menudo perciben una tensión inestable desde el principio, pero ese conocimiento debe llegar a todo el equipo. Las instrucciones de trabajo claras reducen las diferencias entre turnos y hacen que los controles de calidad sean más consistentes.
8. ¿Cómo deben evaluar los fabricantes el control de tensión al elegir un Cortadora de rollos de cinta ?
Los compradores que eligen una cortadora de rollos de cinta generalmente consideran la capacidad de corte, la compatibilidad del material y las necesidades de producción. El control de la tensión merece la misma atención, ya que determina cómo la máquina maneja los diferentes productos, desde el desenrollado hasta el rebobinado.
El sistema correcto depende de las cintas que el fabricante espera utilizar. Una planta que trabaja principalmente con un solo material tiene necesidades diferentes a las de un convertidor que manipula películas, papel, espuma y otros productos adhesivos. Informe a los proveedores los materiales previstos y los requisitos de los rollos terminados antes de comparar las máquinas.
Pregunte cómo se maneja la tensión durante el desenrollado, el corte y el rebobinado. Pregunte si los ajustes son manuales o automáticos, cómo afronta la máquina las condiciones cambiantes de los rodillos y qué apoyo existe cuando el proceso se vuelve inestable.
Una demostración o prueba de muestra muestra cosas que la descripción del producto no muestra. Suministre materiales representativos y revise los rollos terminados para determinar la calidad de los bordes, la consistencia del bobinado y la facilidad de uso. La prueba debería reflejar la producción real lo más fielmente posible.
Mencione también el mantenimiento y la capacitación del operador. Un sistema de control de tensión necesita una configuración y cuidado adecuados para funcionar según lo previsto. Los compradores deben saber cómo inspeccionar las piezas relevantes, detectar problemas comunes y obtener ayuda cuando los ajustes no los resuelvan.
Juzgue la compra por todo el proceso de trabajo, no por una sola característica. Una cortadora debe adaptarse al material, ofrecer la calidad de rollo que desea y adaptarse a sus prácticas operativas. El control de tensión es una parte de esa evaluación, pero tiene un papel directo en mantener la cinta estable en su camino desde un rollo de suministro ancho hasta rollos estrechos terminados.
 + 86-576-88177528
 + 86-576-88172167

 No. 367 Guangxing carretera, calle Xiachen, distrito de Jiaojiang, ciudad de Taizhou, China.

